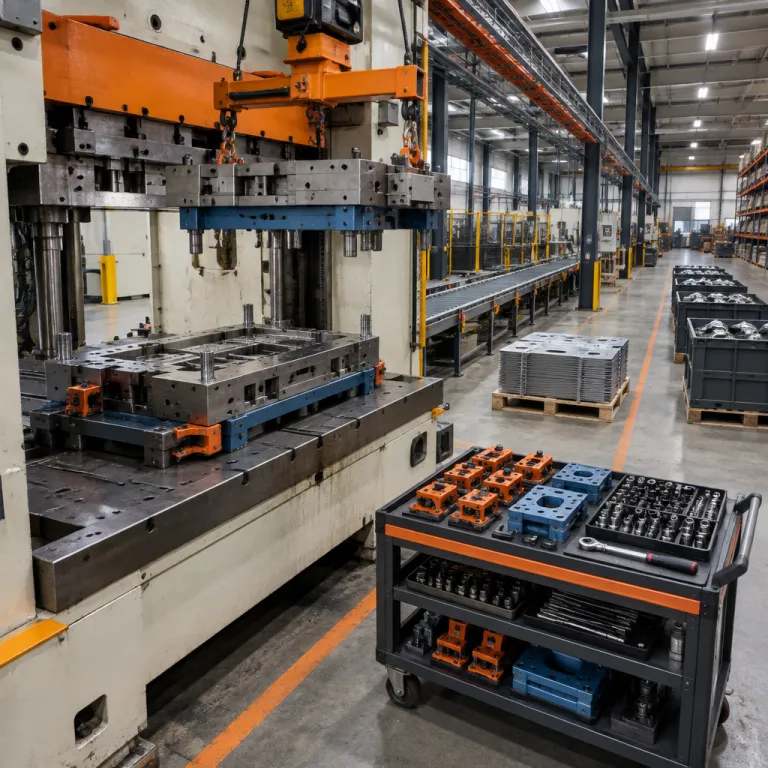
Pourquoi le temps de changement de série est un gisement de capacité oublié
Sur la plupart des sites, le temps de changement de série reste un angle mort. Quand le comité de direction suit le TRS et l’OEE global, le détail des minutes perdues en changement passe souvent sous le radar, alors qu’il conditionne directement la capacité réelle de production. En pratique, chaque changement rallonge le temps d’arrêt machine et réduit la flexibilité des opérations face à une demande fragmentée.
Le SMED, pour Single Minute Exchange of Die, remet ce temps au centre du pilotage opérationnel. La méthode SMED vise une réduction temps de changement de série en travaillant sur chaque étape, chaque tâche et chaque outil, sans investissement lourd, en s’appuyant sur l’observation du travail réel des opérateurs. Dans de nombreux cas, une réduction temps de 30 à 50 % des temps de changement est atteignable, ce qui libère une capacité équivalente à une nouvelle machine sans capex.
Pour un directeur industriel, le sujet n’est pas la théorie du SMED, mais l’impact concret sur les opérations internes et externes. En réduisant le temps d’arrêt machine à chaque changement, vous augmentez le nombre de changements possibles par poste, donc la capacité à produire des séries plus courtes sans explosion des coûts. Le SMED réduction temps changement série devient alors un levier direct d’excellence opérationnelle, au même titre que la fiabilité de la maintenance ou la performance des équipes de production.
Fondamentaux du SMED : distinguer opérations internes et externes
La force de la méthode SMED tient dans une distinction simple : les opérations internes, réalisées machine à l’arrêt, et les opérations externes, effectuées machine en marche. Tant que la majorité des tâches internes reste concentrée pendant le temps d’arrêt, le temps de changement de série s’allonge mécaniquement et les minutes perdues s’accumulent. L’objectif du chantier SMED est donc de convertir un maximum d’opérations internes en opérations externes, puis de réduire la durée résiduelle des tâches internes incompressibles.
Concrètement, une étape SMED commence par cartographier toutes les tâches de changement, en temps réel, avec les opérateurs et la maintenance. On filme le processus complet de changement, du dernier bon produit de la série sortante au premier bon produit de la série entrante, en chronométrant chaque minute et en qualifiant chaque tâche comme interne ou externe. Cette mise en œuvre structurée du SMED réduction temps changement série révèle souvent des temps d’arrêt machine cachés, liés à des outils introuvables, des réglages non préparés ou des validations qualité tardives.
Pour un COO, cette séparation internes externes change la manière de lire les indicateurs de production. Le temps d’arrêt n’est plus un bloc homogène, mais un empilement de tâches internes et de tâches externes mal positionnées dans le temps. En travaillant avec les équipes sur ces étapes SMED, vous transformez un temps d’arrêt subi en temps de travail maîtrisé, ce qui réduit les temps de changement minutes après minutes et sécurise les engagements clients, tout en limitant les stocks de sécurité.
Pour approfondir l’impact de ces choix sur la planification et la variabilité de la demande, il est utile de revisiter les biais de prévision décrits dans l’analyse sur les biais cognitifs qui faussent les prévisions de demande. Une meilleure prévision rend les changements plus pertinents, mais seule une réduction temps de changement robuste permet de les absorber sans dégrader le TRS.
Les quatre étapes clés d’un chantier SMED orienté résultats
Un chantier SMED efficace suit quatre étapes claires, qui vont bien au-delà d’un simple atelier kaizen ponctuel. La première étape consiste à observer et filmer le changement de série en conditions réelles, en notant chaque temps d’arrêt, chaque déplacement, chaque manipulation d’outils et chaque intervention de maintenance. Cette observation fine met en lumière les gaspillages de temps de travail et les opérations internes qui pourraient devenir externes.
La deuxième étape SMED vise à séparer strictement opérations internes et opérations externes, puis à reconfigurer le processus pour déplacer un maximum de tâches internes en amont ou en aval du temps d’arrêt machine. On prépare les outils, les pièces, les réglages et les documents pendant que la machine tourne encore, ce qui réduit le temps d’arrêt machine au strict nécessaire, parfois de plusieurs dizaines de minutes. La troisième étape porte sur la réduction temps résiduelle des tâches internes et des tâches externes, en standardisant les gestes, en simplifiant les réglages et en éliminant les doubles contrôles inutiles.
La quatrième étape, souvent négligée, est la standardisation et la mise en œuvre durable des nouveaux standards de changement. Sans fiches standard, sans routines de formation des opérateurs et sans visual management robuste, les gains de temps de changement se dégradent en quelques mois. Un COO doit donc exiger que chaque œuvre SMED se traduise par des standards visuels sur le terrain, intégrés au système de pilotage quotidien, par exemple via un tableau de visual management tel que décrit dans l’analyse sur l’orchestration du visual management.
Impacts économiques : capacité libérée, séries plus courtes et stocks réduits
Réduire le temps de changement de série n’est pas un exercice académique, c’est un levier économique direct. En divisant par deux le temps d’arrêt machine à chaque changement, vous augmentez le temps utile de production sans ajouter une seule machine, ce qui améliore mécaniquement le TRS et la marge opérationnelle. Cette réduction temps permet aussi de multiplier les changements de série par poste, donc de réduire la taille des lots et les stocks intermédiaires.
Avec un SMED réduction temps changement série bien mené, les opérations internes sont comprimées et mieux séquencées, tandis que les opérations externes sont préparées en temps réel par les équipes. Les opérateurs gagnent en maîtrise de leurs tâches internes et de leurs tâches externes, ce qui réduit les erreurs de réglage et les rebuts au redémarrage. La méthode SMED, en rapprochant le single minute exchange de die de la réalité du terrain, crée un cercle vertueux entre flexibilité, qualité et excellence opérationnelle.
Cette flexibilité est stratégique dans un contexte de demande volatile et de mix produit élargi. Vous pouvez accepter davantage de changements de planning sans explosion des temps d’arrêt, ce qui renforce la promesse client tout en limitant les surcapacités. Combiné à d’autres leviers comme l’optimisation énergétique ou l’autoconsommation solaire détaillée dans l’analyse sur la rentabilité de l’autoconsommation en site industriel, le SMED devient un pilier d’une stratégie industrielle frugale, centrée sur la performance des opérations plutôt que sur l’accumulation d’actifs.
Conditions de succès : rôle du management terrain et ancrage dans la durée
Les échecs de SMED viennent rarement de la méthode, mais presque toujours de la mise en œuvre et du manque de discipline dans le temps. Quand le chantier SMED est traité comme un événement isolé, sans suivi des temps de changement minutes après minutes, les anciens réflexes reviennent et les temps d’arrêt machine remontent progressivement. Le rôle du management de proximité est alors décisif pour ancrer les nouveaux standards dans le travail quotidien des équipes.
Un COO doit exiger un pilotage régulier des temps de changement de série, avec des indicateurs simples affichés au poste et revus en rituel court. Les superviseurs et les régleurs doivent être responsabilisés sur les temps de changement, les opérations internes et les opérations externes, avec des revues systématiques en cas de dérive supérieure à quelques minutes. La maintenance doit aussi être intégrée dès le départ, car une partie des tâches internes et des arrêts machine provient de réglages complexes ou de points de graissage mal positionnés.
Sur le terrain, la méthode SMED devient un langage commun entre opérateurs, maintenance et méthodes, autour des étapes SMED, des temps réels observés et des objectifs de réduction temps. En travaillant sur les internes externes, sur chaque minute exchange et sur chaque changement minutes, vous créez une culture d’amélioration continue centrée sur le résultat livré, pas sur la réorganisation permanente. C’est cette œuvre SMED patiente, structurée et mesurée qui transforme un site en référence d’excellence opérationnelle, capable de livrer vite, souvent et sans gaspiller sa capacité.
FAQ sur le SMED et la réduction des temps de changement de série
Qu’est ce que le SMED appliqué à un atelier de production ?
Le SMED, ou Single Minute Exchange of Die, est une méthode structurée pour réduire le temps de changement de série sur une machine ou une ligne. Elle repose sur la séparation des opérations internes, réalisées machine à l’arrêt, et des opérations externes, effectuées machine en marche, puis sur la conversion d’un maximum de tâches internes en tâches externes. L’objectif est de réduire fortement le temps d’arrêt machine à chaque changement, afin de libérer de la capacité et de permettre des séries plus courtes.
Quels gains de temps de changement peut on raisonnablement attendre ?
Les retours d’expérience montrent fréquemment des réductions de 30 à 50 % des temps de changement de série après un chantier SMED bien mené. Ces gains ne sont pas automatiques, ils dépendent de la rigueur de l’analyse des étapes, de l’implication des opérateurs et de la capacité à standardiser les nouvelles pratiques. L’essentiel est de suivre les temps de changement en minutes, poste par poste, pour vérifier que les résultats se maintiennent dans la durée.
Comment distinguer concrètement opérations internes et opérations externes ?
Une opération interne est une tâche qui ne peut être réalisée que machine à l’arrêt, comme le démontage d’un outillage ou le changement physique d’un outil. Une opération externe est une tâche qui peut être réalisée pendant que la machine produit encore, par exemple la préparation des outils, la vérification des documents ou la mise à disposition des composants. La clé du SMED est de passer systématiquement en revue chaque tâche du processus de changement pour décider si elle doit rester interne ou si elle peut devenir externe.
Quel est le rôle des opérateurs et de la maintenance dans un chantier SMED ?
Les opérateurs sont au cœur du chantier SMED, car ce sont eux qui réalisent les changements de série et connaissent les détails des tâches internes et des tâches externes. La maintenance joue un rôle clé pour simplifier les réglages, fiabiliser les outillages et réduire les causes techniques d’arrêt machine, ce qui facilite la réduction des temps de changement. Un chantier SMED réussi repose toujours sur un travail conjoint entre production, maintenance et méthodes, avec un pilotage clair par le management de proximité.
Comment éviter que les gains SMED ne se dégradent avec le temps ?
Pour éviter l’érosion des gains, il est indispensable de formaliser les nouveaux standards de changement de série et de les intégrer dans les routines quotidiennes. Cela passe par des modes opératoires visuels, des formations régulières, des audits de poste et un suivi systématique des temps de changement en temps réel. Sans ce management de la performance, les anciennes habitudes reviennent et les temps d’arrêt machine augmentent à nouveau, annulant progressivement les bénéfices du chantier SMED.